
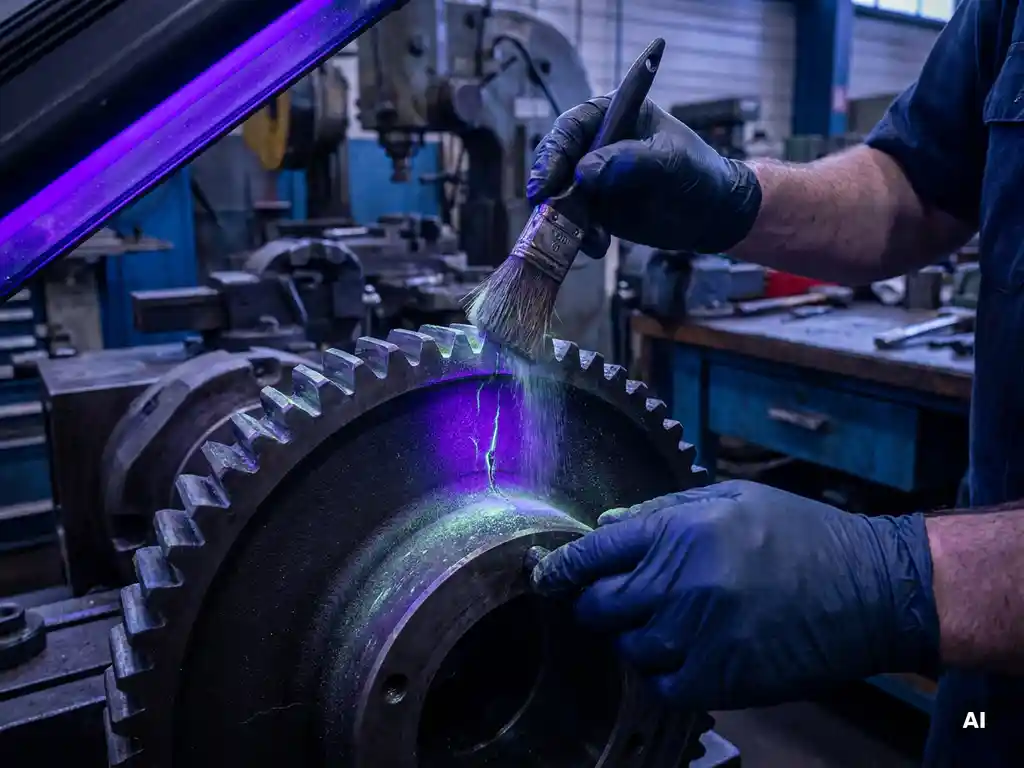
Die Magnetpulverprüfung wird durchgeführt, indem ein ferromagnetisches Bauteil magnetisiert und anschließend mit einem Prüfmittel aus fein verteilten Eisenpartikeln benetzt wird. Risse oder Ungänzen an der Oberfläche oder knapp darunter stören das Magnetfeld und erzeugen sichtbare Pulveransammlungen, die den Fehler lokalisieren. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Durchführung, Auswertung und Anwendungsgrenzen dieses ZfP-Verfahrens.
Welche Bauteile und Werkstoffe eignen sich für die Magnetpulverprüfung?
Die Magnetpulverprüfung eignet sich ausschließlich für ferromagnetische Werkstoffe, also für Materialien, die sich magnetisieren lassen. Typische Kandidaten sind unlegierte und niedriglegierte Stähle, Gusseisen sowie bestimmte Nickelbasislegierungen. Austenitische Edelstähle, Aluminium, Kupfer oder Titan sind nicht magnetisierbar und scheiden daher für dieses Verfahren aus.
In der Praxis kommt die Rissprüfung besonders häufig bei Schweißnähten, Schmiedeteilen, Wellen, Zahnrädern, Federn und Gussteilen zum Einsatz. Entscheidend ist nicht nur der Werkstoff, sondern auch die Bauteilgeometrie: Die Prüfung funktioniert gut an ebenen Flächen und zylindrischen Körpern, während stark konturierte oder sehr kleine Bauteile eine angepasste Magnetisierungsstrategie erfordern. Oberflächenbeschichtungen wie Lack oder Zink können das Ergebnis beeinflussen, wenn ihre Schichtdicke einen kritischen Wert überschreitet, in der Regel gelten 50 bis 80 Mikrometer als Richtwert.
Wie läuft eine Magnetpulverprüfung Schritt für Schritt ab?
Eine Magnetpulverprüfung durchzuführen umfasst im Wesentlichen vier Phasen: Vorbereitung der Oberfläche, Magnetisierung des Bauteils, Aufbringen des Prüfmittels und Auswertung des Prüfbilds. Abschließend wird das Bauteil entmagnetisiert. Die genaue Abfolge ist in einschlägigen Normen geregelt und muss von qualifiziertem Personal ausgeführt werden.
Vorbereitung und Magnetisierung
Vor der Prüfung wird die Bauteiloberfläche gereinigt, da Öl, Rost oder Zunder die Aussagekraft des Prüfbilds mindern. Bei hellen Prüfmitteln trägt der Prüfer häufig einen weißen Kontrastlack auf, damit sich das farbige oder fluoreszierende Pulver besser abhebt. Die Magnetisierung erfolgt je nach Bauteilform durch Stromdurchflutung, Jochmagnetisierung mit einem Elektromagneten oder durch Spulen. Wichtig ist die Ausrichtung des Magnetfelds: Es muss möglichst senkrecht zur erwarteten Rissrichtung verlaufen, da parallele Felder einen Riss nahezu unsichtbar lassen.
Prüfmittelauftrag und Auswertung
Das Prüfmittel, entweder als Trockenpulver oder als Suspension in einer Trägerflüssigkeit, wird während oder unmittelbar nach der Magnetisierung aufgebracht. Fluoreszierendes Prüfmittel erfordert UV-Licht (Schwarzlicht) und eine abgedunkelte Umgebung, was die Erkennbarkeit feiner Risse deutlich verbessert. Die Auswertung erfolgt visuell: Pulveransammlungen entlang einer Linie weisen auf einen Riss hin, diffuse Ansammlungen können auf Werkstoffinhomogenitäten oder Permeabilitätsunterschiede zurückzuführen sein. Nach der Prüfung wird das Bauteil entmagnetisiert, um Folgeprobleme bei der Bearbeitung oder im Betrieb zu vermeiden.
Was verrät ein Magnetpulverbild über den Fehler?
Das Magnetpulverbild zeigt Lage, Länge und Orientierung eines Oberflächenfehlers, erlaubt aber keine direkte Aussage über seine Tiefe. Die Form der Pulveransammlung gibt Hinweise auf die Fehlerart: Eine scharf begrenzte, lineare Anzeige spricht für einen Riss, während eine breite, unscharfe Anzeige eher auf eine Materialinhomogenität oder einen sehr flachen Fehler hindeutet.
Erfahrene Prüfer unterscheiden zwischen echten Fehleranzeigen und sogenannten Scheinanzeigen, die durch Geometriesprünge, Presspassungen oder Werkstoffübergänge entstehen. Die Bewertung richtet sich nach den Akzeptanzkriterien des jeweiligen Regelwerks: Ein Riss in einer Schweißnaht wird anders bewertet als eine Pore im Grundwerkstoff. Die MT-Prüfung liefert keine Tiefeninformation, weshalb sie bei Bedarf durch Ultraschallprüfung oder FEM-Strukturanalyse ergänzt wird, um die mechanische Relevanz eines Befunds einzuschätzen.
Welche Normen und Qualifikationen gelten für die Magnetpulverprüfung?
Die Magnetpulverprüfung ist in Europa durch die EN ISO 9934-Reihe geregelt, die Prüfmittel, Geräte und Verfahren beschreibt. Für die Qualifikation des Prüfpersonals gilt die EN ISO 9712, die drei Qualifikationsstufen (Level 1 bis 3) definiert. Level 1 führt Prüfungen nach Anweisung durch, Level 2 legt Prüfanweisungen fest und bewertet Befunde, Level 3 übernimmt die technische Verantwortung für das gesamte Prüfsystem.
In bestimmten Branchen gelten zusätzliche oder abweichende Anforderungen. Im Druckgerätebau richtet sich die Prüfung nach der Druckgeräterichtlinie 2014/68/EU in Verbindung mit harmonisierten Normen. Im Schienenfahrzeugbau gilt die EN 13261 und verwandte Standards, im Luftfahrtbereich schreiben die Hersteller eigene Qualifikationsnachweise vor. Wer Magnetpulverprüfungen in Auftrag gibt, sollte im Vertrag explizit festhalten, welche Norm, welche Qualifikationsstufe und welche Akzeptanzklasse anzuwenden sind.
Wann sollte man die Magnetpulverprüfung anderen ZfP-Verfahren vorziehen?
Die Magnetpulverprüfung ist das Mittel der Wahl, wenn oberflächennahe Risse in ferromagnetischen Bauteilen schnell, flächig und kostengünstig nachgewiesen werden sollen. Sie ist empfindlicher als die bloße Sichtprüfung und deckt auch Fehler auf, die knapp unterhalb der Oberfläche liegen, in der Regel bis zu etwa zwei Millimeter tief.
Gegenüber der Eindringprüfung (PT) hat die MT-Prüfung den Vorteil, dass sie auch geschlossene oder leicht mit Öl benetzte Risse anzeigen kann, weil das physikalische Wirkprinzip nicht auf Kapillarwirkung angewiesen ist. Die Eindringprüfung bleibt dagegen die bessere Wahl für nichtmagnetische Werkstoffe. Ultraschall und Röntgen sind dann vorzuziehen, wenn Volumendefekte oder die genaue Tiefenlage eines Fehlers relevant sind. Für die Bewertung, ob ein gefundener Riss die Tragfähigkeit eines Bauteils gefährdet, reicht die ZfP allein nicht aus. In solchen Fällen liefert eine rechnerische Festigkeitsanalyse die notwendige Grundlage für eine fundierte Entscheidung.
Wie CE-SYS Engineering die Bewertung von Prüfbefunden unterstützt
Die Magnetpulverprüfung zeigt, wo ein Fehler sitzt. Die entscheidende Folgefrage lautet, ob das Bauteil mit diesem Befund noch sicher betrieben werden kann. Genau hier setzt CE-SYS Engineering an:
- Spannungs- und Festigkeitsberechnungen mit der Finite-Elemente-Methode, um die mechanische Auswirkung eines Risses oder einer Ungänze zu quantifizieren
- Nachweisführung nach europäischen und internationalen Regelwerken, abgestimmt auf die jeweilige Branche und Belastungssituation
- Analyse von statischen und dynamischen Lastfällen, die für die Rissfortschrittsbeurteilung relevant sind
- Ableitung konkreter Handlungsempfehlungen: Weiterbetrieb, Reparatur oder Bauteilaustausch
Wenn Ihre Bauteilprüfung einen Befund ergibt, der eine rechnerische Absicherung erfordert, sprechen Sie direkt mit unseren Ingenieuren. Kontakt aufnehmen und gemeinsam die nächsten Schritte klären.
Ähnliche Artikel
- Welche Normen regeln die Bemessung von Schweißverbindungen im Stahlbau?
- Welche Rolle spielt Rechenleistung bei komplexen FEM-Modellen?
- Wie wird ein Bauteil gegen thermische Ermüdung ausgelegt?
- Was ist bei der Simulation von Verbundwerkstoffen zu beachten?
- Was ist bei der Berechnung von Druckbehältern zu beachten?