
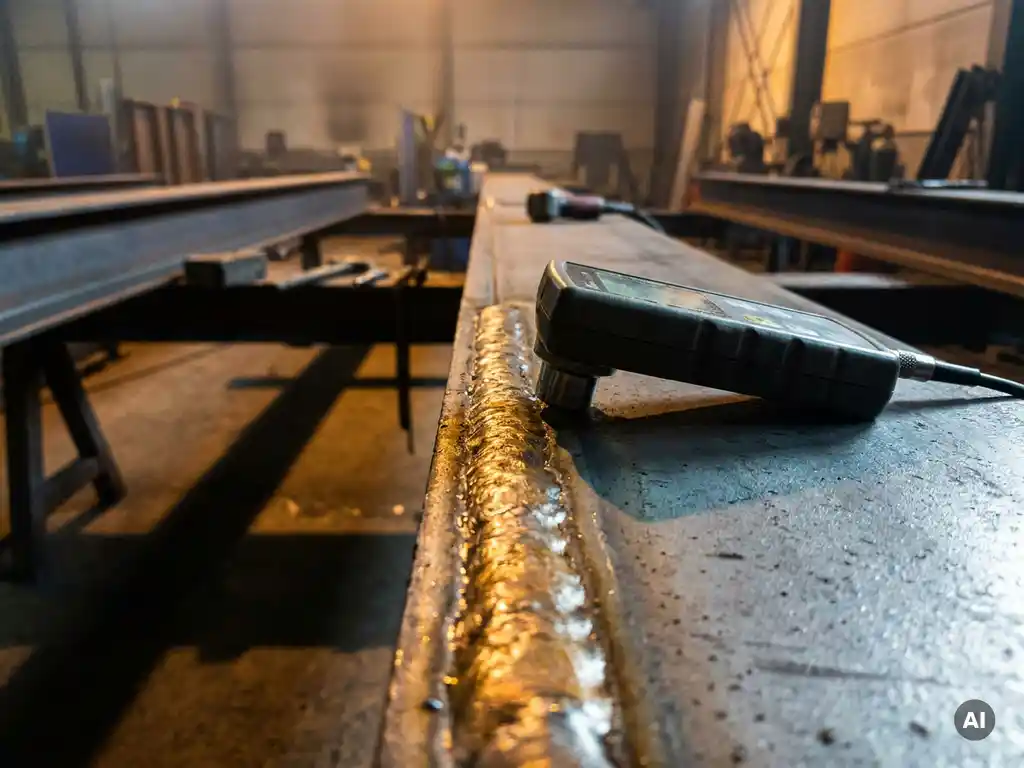
Nach einer Schweißnahtberechnung kommen je nach Bauteil, Belastungsart und geforderter Prüftiefe unterschiedliche Verfahren zum Einsatz: zerstörungsfreie Methoden wie Ultraschall, Röntgen oder Magnetpulverprüfung sowie zerstörende Verfahren wie Zugversuch oder Kerbschlagbiegeversuch. Welches Verfahren gilt, hängt von der anwendbaren Norm, der Nahtgeometrie und dem Sicherheitskonzept des jeweiligen Projekts ab. Die folgenden Abschnitte beantworten die wichtigsten Folgefragen, die technische Projektleiter bei der Planung ihrer Prüfstrategie beschäftigen.
Welche Normen schreiben die Prüfverfahren nach einer Schweißnahtberechnung vor?
Die Wahl der Prüfverfahren nach einer Schweißnahtberechnung ist nicht dem Ermessen des Planers überlassen, sondern wird durch anwendbare Regelwerke verbindlich festgelegt. Für den allgemeinen Stahlbau gilt die DIN EN 1090, für Druckgeräte die Druckgeräterichtlinie 2014/68/EU in Verbindung mit DIN EN 13445 und für Schweißprozesse und Qualifizierungsanforderungen die Normenreihe DIN EN ISO 15614.
Diese Normen definieren nicht nur, welche Prüfverfahren anzuwenden sind, sondern auch den Prüfumfang in Prozent der Schweißnahtlänge, die Prüfklasse in Abhängigkeit von der Sicherheitsrelevanz sowie die Anforderungen an das Prüfpersonal. Prüfpersonen müssen in der Regel nach DIN EN ISO 9712 zertifiziert sein.
Für Krananlagen greift DIN EN 13001, für Behälter und Apparate im Chemieanlagenbau die AD 2000-Merkblätter. Wer frühzeitig weiß, welches Regelwerk für sein Produkt gilt, kann die Prüfstrategie bereits in der Konstruktionsphase berücksichtigen und unnötige Nacharbeiten vermeiden.
Was ist der Unterschied zwischen zerstörungsfreier und zerstörender Schweißnahtprüfung?
Zerstörungsfreie Prüfung (ZfP) bewertet die Schweißnahtqualität, ohne das Bauteil zu beschädigen, während die zerstörende Prüfung Proben entnimmt und mechanische Kennwerte durch gezielte Belastung bis zum Versagen ermittelt. Beide Ansätze ergänzen sich und werden in der Praxis kombiniert.
Zerstörungsfreie Prüfverfahren im Überblick
Zu den verbreiteten ZfP-Verfahren zählen die Sichtprüfung (VT) als Basisverfahren, die Ultraschallprüfung (UT) für volumetrische Fehler wie Bindefehler oder Poren im Inneren der Naht, die Röntgenprüfung (RT) für eine bildgebende Darstellung innerer Unregelmäßigkeiten sowie die Magnetpulverprüfung (MT) und die Eindringprüfung (PT) für Oberflächenrisse. Jedes dieser Verfahren hat spezifische Empfindlichkeiten und Grenzen, weshalb die Normvorgaben oft mehrere Verfahren kombinieren.
Zerstörende Prüfverfahren und ihr Zweck
Zerstörende Verfahren wie der Zugversuch, der Biegeversuch, der Kerbschlagbiegeversuch nach Charpy und die Härteprüfung liefern quantitative Werkstoffkennwerte. Sie werden typischerweise an Schweißprozessqualifizierungen und Arbeitsprüfungen eingesetzt, nicht an jedem Serienteil. Ihre Ergebnisse belegen, dass die Schweißnaht die geforderten mechanischen Eigenschaften tatsächlich erreicht.
Wie beeinflusst die Nahtgeometrie die Wahl des Prüfverfahrens?
Die Nahtgeometrie bestimmt, welche Prüfverfahren technisch anwendbar und zuverlässig sind. Stumpfnähte lassen sich gut mit Ultraschall und Röntgen volumetrisch prüfen, während Kehlnähte wegen ihrer Geometrie für diese Verfahren nur eingeschränkt zugänglich sind und häufig mit Magnetpulver- oder Eindringprüfung auf Oberflächenfehler untersucht werden.
Wanddicke und Nahtdicke spielen ebenfalls eine Rolle: Sehr dünne Bleche unter drei Millimetern sind für konventionelle Ultraschallprüfung schwierig zu handhaben, hier bietet sich die Röntgenprüfung an. Bei großen Wanddicken kann Phased-Array-Ultraschall (PAUT) eingesetzt werden, der eine höhere Auflösung und eine bessere Abdeckung des Nahtvolumens ermöglicht als konventionelle UT.
Zugänglichkeit ist ein weiterer Faktor. Enge Bauräume, wie sie in Rohrleitungssystemen oder komplexen Schweißkonstruktionen auftreten, schränken den Einsatz bestimmter Prüfköpfe ein. Wer die Prüfbarkeit schon beim Schweißnahtdesign mitdenkt, spart erheblichen Aufwand in der späteren Prüfphase.
Welche Prüfverfahren eignen sich für dynamisch belastete Schweißverbindungen?
Bei dynamisch belasteten Schweißverbindungen steht die Rissinitiierung an Kerben und Imperfektionen im Vordergrund. Hier sind Verfahren gefragt, die Oberflächenrisse und oberflächennahe Fehler zuverlässig aufdecken: Magnetpulverprüfung für ferromagnetische Werkstoffe und Eindringprüfung für austenitische Stähle oder Aluminium sind besonders geeignet.
Ergänzend kommt bei sicherheitsrelevanten Bauteilen unter zyklischer Belastung häufig die Schallemissionsanalyse zum Einsatz, die Rissausbreitung unter Last in Echtzeit detektieren kann. Für die Bewertung vorhandener Risse und die Abschätzung der Restlebensdauer wird die bruchmechanische Bewertung nach BS 7910 oder FITNET herangezogen, die auf den Ergebnissen der Schweißnahtberechnung aufsetzt.
Wichtig ist, dass die Prüfintervalle bei dynamisch belasteten Konstruktionen auf die Rissfortschrittsrate abgestimmt werden. Ein einmaliger Nachweis bei Inbetriebnahme reicht in der Regel nicht aus, wenn die Betriebslast zu Ermüdungsversagen führen kann.
Wann ersetzt eine FEM-Simulation die experimentelle Schweißnahtprüfung?
Eine FEM-Simulation ersetzt die experimentelle Schweißnahtprüfung nicht vollständig, kann aber den Prüfumfang reduzieren und die Prüfstrategie gezielt steuern. Normen akzeptieren rechnerische Nachweise als Ergänzung zur Prüfung, nicht als vollständigen Ersatz, da Fertigungsimperfektionen wie Poren, Bindefehler oder Verzug nur durch physische Prüfung nachweisbar sind.
Der Mehrwert der FEM-Schweißnahtanalyse liegt darin, Spannungsspitzen und kritische Bereiche im Voraus zu identifizieren. Auf dieser Basis lässt sich festlegen, welche Nahtabschnitte einer intensiveren Prüfung bedürfen und wo ein reduzierter Prüfumfang vertretbar ist. Das spart Prüfkosten, ohne das Sicherheitsniveau zu senken.
In der Entwicklungsphase erlaubt die Simulation außerdem, verschiedene Nahtgeometrien und Schweißfolgen zu vergleichen, bevor ein einziges Bauteil gefertigt wird. Das verringert die Anzahl notwendiger Bauteilversuche deutlich und beschleunigt den Entwicklungsprozess.
Wie werden Prüfergebnisse dokumentiert und bewertet?
Prüfergebnisse werden in Prüfberichten festgehalten, die Prüfverfahren, Prüfumfang, Bewertungsgrundlage und Befunde vollständig dokumentieren. Die Bewertung erfolgt anhand von Bewertungsgruppen oder Qualitätsstufen, die in den jeweiligen Normen definiert sind, zum Beispiel die Bewertungsgruppen B, C und D nach DIN EN ISO 5817 für Schmelzschweißverbindungen an Stahl.
Jeder Befund wird einer Unregelmäßigkeitskategorie zugeordnet und mit den zulässigen Grenzwerten der Norm verglichen. Liegt ein Befund innerhalb der Toleranz der geforderten Bewertungsgruppe, gilt die Naht als abnahmebereit. Überschreitet er die Grenzwerte, sind Reparaturschweißung oder Nacharbeit erforderlich, gefolgt von einer Wiederholungsprüfung.
Die Dokumentation muss rückverfolgbar sein und alle relevanten Informationen enthalten: Bauteilidentifikation, Prüfdatum, Name und Zertifizierungsstufe des Prüfers sowie verwendete Geräte und Einstellungen. In regulierten Bereichen wie dem Druckgerätebau wird die Dokumentation Teil der technischen Unterlagen und muss über die gesamte Lebensdauer des Bauteils aufbewahrt werden.
Wie CE-SYS Engineering die Schweißnahtprüfung rechnerisch vorbereitet
Eine fundierte Schweißnahtberechnung ist die Voraussetzung dafür, dass die anschließende Prüfung effizient und zielgerichtet abläuft. CE-SYS Engineering unterstützt technische Projektleiter dabei mit folgenden Leistungen:
- FEM-basierte Spannungsanalyse von Schweißverbindungen unter statischer und dynamischer Belastung, um kritische Nahtbereiche vor der Fertigung zu identifizieren
- Festigkeitsnachweise und Spannungsnachweise nach europäischen und internationalen Regelwerken, die als rechnerische Grundlage für die Wahl der Prüfklasse dienen
- Bewertung von Bauteilen mit komplexer Geometrie, bei denen Nahtlage und Zugänglichkeit die Prüfbarkeit direkt beeinflussen
- Ableitung konstruktiver Optimierungen, die sowohl die Schweißnahtqualität als auch den späteren Prüfaufwand reduzieren
Wenn Sie die Prüfstrategie für Ihre Schweißkonstruktion auf einer belastbaren Berechnungsbasis aufbauen möchten, nehmen Sie Kontakt auf und besprechen Sie Ihr Projekt direkt mit den Ingenieuren von CE-SYS Engineering.
Ähnliche Artikel
- Was versteht man unter einer Konformitätsbewertung nach Druckgeräterichtlinie?
- Was versteht man unter einer Erstprüfung vor Inbetriebnahme einer Anlage?
- Welche Rolle spielt Rechenleistung bei komplexen FEM-Modellen?
- Wie wirkt sich dynamische Belastung auf Maschinenbauteile aus?
- Welche Werkstoffe eignen sich für den Behälterbau?