
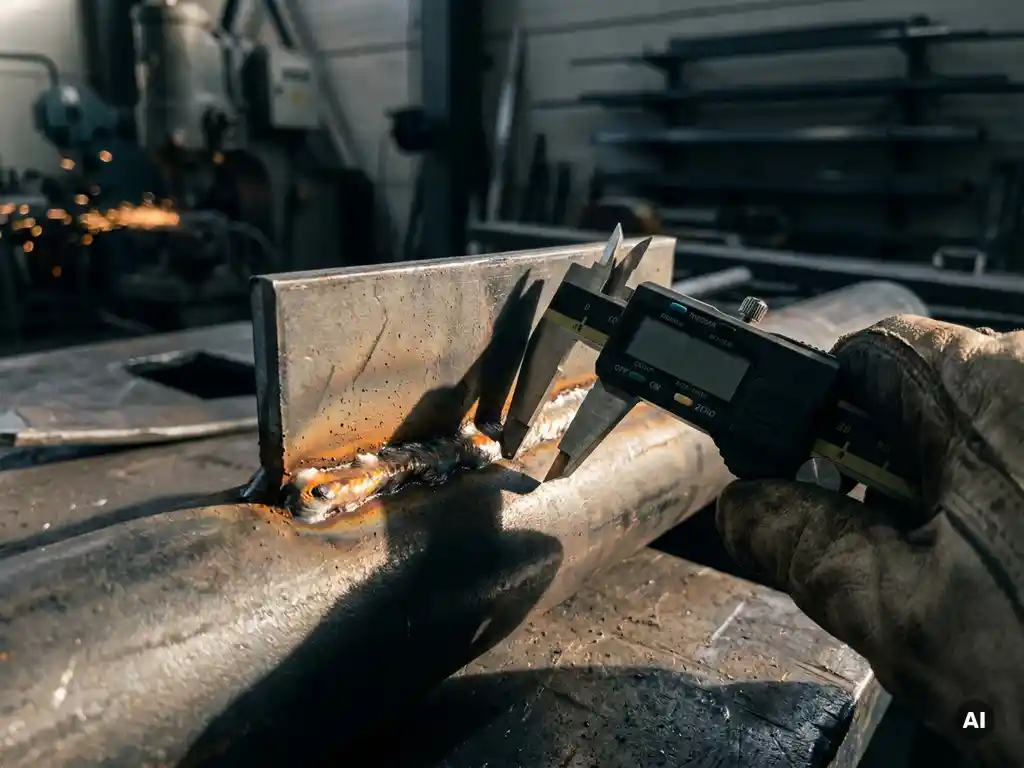
Für Schweißverbindungen gibt es in Europa vier Bewertungsgruppen, die nach DIN EN ISO 5817 festgelegt sind: B, C, D und B+. Diese Gruppen definieren, welche Unvollkommenheiten in einer Schweißnaht zulässig sind, und legen damit die Anforderungen an die Schweißnahtqualität fest. Welche Gruppe gilt, hängt von der Beanspruchung des Bauteils, dem Sicherheitskonzept und den anwendbaren Normen ab. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Bewertungsgruppen, Prüfverfahren und die praktische Umsetzung im Anlagenbau.
Wie werden Schweißverbindungen in Prüfklassen eingeteilt?
Schweißverbindungen werden anhand ihrer Unvollkommenheiten in Bewertungsgruppen eingeteilt, wobei DIN EN ISO 5817 als zentrale Norm gilt. Sie unterscheidet vier Gruppen: D (geringe Anforderungen), C (mittlere Anforderungen), B (hohe Anforderungen) und B+ (sehr hohe Anforderungen für besondere Anwendungsfälle). Die Einteilung bewertet geometrische und innere Nahtfehler wie Poren, Risse, Kerben oder Einbrandkerben.
Die Einstufung einer Schweißnaht in eine Bewertungsgruppe erfolgt auf Basis mehrerer Faktoren: der Art der Belastung (statisch oder dynamisch), der Sicherheitsrelevanz des Bauteils, der Werkstoffklasse sowie der geltenden Regelwerke für das jeweilige Produkt oder die Anlage. Bei dynamisch belasteten Konstruktionen, etwa im Kran- und Hebezeugbau oder im Druckbehälterbau, gelten in der Regel höhere Anforderungen als bei statisch belasteten, nicht sicherheitsrelevanten Bauteilen.
Die Bewertungsgruppe ist keine Prüfanweisung, sondern ein Qualitätsmaßstab. Sie gibt vor, welche Abweichungen vom Idealzustand tolerierbar sind, nicht wie geprüft wird. Das Prüfverfahren wird separat festgelegt, orientiert sich aber an der geforderten Bewertungsgruppe.
Was unterscheidet Prüfklasse B, C und D voneinander?
Die drei Hauptbewertungsgruppen B, C und D unterscheiden sich in der Strenge der Anforderungen an Nahtunvollkommenheiten. Gruppe D erlaubt die größten Abweichungen und wird bei geringen Sicherheitsanforderungen eingesetzt. Gruppe C stellt mittlere Anforderungen. Gruppe B ist die strengste der drei Standardgruppen und wird überall dort gefordert, wo hohe Beanspruchungen oder Sicherheitsrelevanz vorliegen.
Konkret unterscheiden sich die Gruppen in den zulässigen Grenzwerten für Nahtfehler. Dazu gehören unter anderem:
- Porendurchmesser und Porenanzahl pro Nahtlänge
- Tiefe und Länge von Einbrandkerben
- Kantenversatz bei Stumpfnähten
- Nahtüberhöhung und Nahtbreite
- Zulässigkeit von Rissen (in Gruppe B grundsätzlich nicht toleriert)
Risse sind in allen drei Gruppen unzulässig, werden aber in der Prüfpraxis durch die Prüfhäufigkeit und -tiefe unterschiedlich behandelt. Gruppe B+ geht über die Norm hinaus und wird in speziellen Regelwerken, etwa im Bereich der Kerntechnik oder bei bestimmten Druckanlagen, gefordert. Sie kombiniert die Anforderungen von Gruppe B mit zusätzlichen Einschränkungen, die produktspezifisch definiert werden.
Welche Prüfverfahren werden je nach Prüfklasse eingesetzt?
Die Prüfklasse bestimmt, welche und wie viele Prüfverfahren an einer Schweißnaht angewendet werden müssen. Grundsätzlich unterscheidet man zwischen zerstörungsfreier Prüfung (ZfP) und zerstörender Prüfung. Bei höheren Bewertungsgruppen steigen sowohl der Umfang der zerstörungsfreien Prüfung als auch die Anforderungen an die Qualifikation der Prüfer.
Zerstörungsfreie Prüfverfahren
Die zerstörungsfreie Prüfung von Schweißnähten umfasst mehrere etablierte Methoden, die je nach Nahtgeometrie, Werkstoff und geforderter Bewertungsgruppe kombiniert werden:
- Sichtprüfung (VT): Basisverfahren, das bei allen Bewertungsgruppen verpflichtend ist
- Magnetpulverprüfung (MT): Für ferromagnetische Werkstoffe, erkennt oberflächennahe Risse
- Eindringprüfung (PT): Alternative zu MT bei nichtmagnetischen Werkstoffen
- Ultraschallprüfung (UT): Erkennt innere Fehler wie Poren, Bindefehler und Risse, besonders bei dickwandigen Bauteilen
- Röntgenprüfung (RT): Bildgebende Methode für innere Nahtfehler, aufwendiger in der Durchführung
Zerstörende Prüfverfahren
Zerstörende Prüfungen werden an Schweißproben oder Prüfstücken durchgeführt und dienen der Qualifikation von Schweißverfahren und Schweißern. Typische Verfahren sind Zugversuche, Biegeversuche, Kerbschlagbiegeversuche und Härteprüfungen. Sie sind nicht an jedem Bauteil möglich, aber im Rahmen der Verfahrensprüfung nach DIN EN ISO 15614 vorgeschrieben.
Welche Normen regeln die Prüfklassen für Schweißnähte?
Die wichtigste Norm für die Bewertungsgruppen von Schweißverbindungen aus Stahl ist DIN EN ISO 5817. Sie legt die Grenzwerte für Unvollkommenheiten in Schmelzschweißverbindungen fest und gilt als Referenzdokument für nahezu alle Bereiche des Stahlbaus und Maschinenbaus. Für Aluminiumwerkstoffe gilt die analoge Norm DIN EN ISO 10042.
Daneben gibt es eine Reihe produktspezifischer Regelwerke, die auf DIN EN ISO 5817 aufbauen oder eigene Bewertungssysteme definieren:
- DIN EN 1090 (Ausführung von Stahltragwerken) verweist auf die Bewertungsgruppen und legt Prüfumfänge fest
- Das AD 2000-Regelwerk und DIN EN 13445 regeln Anforderungen für Druckbehälter
- DIN EN 15085 definiert Anforderungen für Schweißverbindungen im Schienenfahrzeugbau
- DIN EN ISO 15614 regelt die Qualifizierung von Schweißverfahren
- DIN EN ISO 9606 legt die Prüfung von Schweißern fest
Für technische Projektleiter in der Anlagenplanung ist es wichtig zu wissen, dass die anwendbare Norm nicht frei gewählt wird, sondern durch das Produkt, den Einsatzbereich und gegebenenfalls behördliche Anforderungen vorgegeben ist. Die Leistungen im Bereich Berechnung und Simulation können dabei helfen, die normativen Anforderungen frühzeitig im Entwicklungsprozess zu berücksichtigen.
Wann muss die Prüfklasse für Schweißverbindungen festgelegt werden?
Die Bewertungsgruppe für Schweißverbindungen muss spätestens in der Konstruktionsphase festgelegt werden, idealerweise bereits beim Entwurf der Schweißkonstruktion. Eine nachträgliche Änderung der Anforderungen führt fast immer zu Mehraufwand, weil Schweißpläne, Verfahrensprüfungen und Prüfanweisungen angepasst werden müssen.
In der Praxis ergibt sich die Prüfklasse aus dem Zusammenspiel mehrerer Planungsschritte. Zunächst wird die Beanspruchung der Schweißnaht ermittelt, etwa durch eine Festigkeitsberechnung oder eine FEM-Analyse. Dann wird die Sicherheitsrelevanz des Bauteils bewertet, und schließlich wird die anwendbare Norm identifiziert, die die Mindestanforderungen vorschreibt.
Besonders bei sicherheitsrelevanten Bauteilen wie Druckbehältern, Krankonstruktionen oder Schweißkonstruktionen im Schienenfahrzeugbau ist die Festlegung der Bewertungsgruppe Teil der Dokumentationspflicht. Sie muss in der Zeichnung oder in der Schweißanweisung (WPS) vermerkt sein, damit der Schweißer und der Prüfer die richtigen Maßstäbe anlegen können.
Wie beeinflusst die Prüfklasse die Kosten einer Schweißkonstruktion?
Eine höhere Bewertungsgruppe erhöht die Kosten einer Schweißkonstruktion auf mehreren Ebenen: durch strengere Anforderungen an die Schweißer, aufwendigere Prüfverfahren, höheren Dokumentationsaufwand und potenziell mehr Nacharbeit. Der Kostenunterschied zwischen Gruppe D und Gruppe B kann je nach Bauteilkomplexität erheblich sein.
Die wesentlichen Kostentreiber bei höheren Prüfklassen sind:
- Qualifikationsanforderungen an Schweißer und Prüfpersonal steigen mit der Bewertungsgruppe
- Der Prüfumfang (prozentualer Anteil der zu prüfenden Nähte) nimmt zu
- Aufwendigere Prüfverfahren wie Ultraschall oder Röntgen sind teurer als Sichtprüfung
- Engere Toleranzen erfordern präzisere Schweißvorbereitung und Nahtausführung
- Mehr Dokumentation bedeutet mehr Aufwand in der Qualitätssicherung
Trotzdem ist es wirtschaftlich oft nicht sinnvoll, die Bewertungsgruppe pauschal niedrig anzusetzen, um Kosten zu sparen. Werden Schweißnähte mit zu geringen Anforderungen ausgeführt und versagen sie im Betrieb, übersteigen die Folgekosten die eingesparten Prüfkosten bei Weitem. Eine sorgfältige Auslegung der Schweißkonstruktion, bei der die Prüfklasse gezielt und bedarfsgerecht festgelegt wird, ist der wirtschaftlichere Ansatz.
Unterschiedliche Nähte an derselben Konstruktion können unterschiedlichen Bewertungsgruppen zugeordnet werden. Nähte an hochbelasteten Knotenpunkten erhalten eine höhere Gruppe, weniger beanspruchte Verbindungen eine niedrigere. Das reduziert den Gesamtaufwand, ohne die Sicherheit zu gefährden.
Wie CE-SYS Engineering bei der Festlegung von Schweißnahtanforderungen unterstützt
Die richtige Prüfklasse lässt sich nur dann fundiert festlegen, wenn die tatsächliche Beanspruchung der Schweißverbindung bekannt ist. CE-SYS Engineering unterstützt technische Projektleiter in der Anlagenplanung dabei, diese Grundlage zu schaffen, bevor Schweißpläne und Prüfanweisungen erstellt werden.
Das Leistungsangebot umfasst konkret:
- FEM-Berechnungen zur Ermittlung von Spannungen und Verformungen an Schweißnähten unter statischer und dynamischer Belastung
- Festigkeitsnachweise nach europäischen Regelwerken, die als Grundlage für die Bewertungsgruppenzuordnung dienen
- Identifikation von Schwachstellen in der Schweißkonstruktion, bevor die Fertigung beginnt
- Beratung zur normativen Einordnung von Bauteilen und zur Ableitung der zutreffenden Prüfanforderungen
Wer Schweißkonstruktionen von Anfang an richtig auslegen möchte, findet bei CE-SYS Engineering einen Ansprechpartner, der Berechnungskompetenz und Konstruktionserfahrung verbindet. Nehmen Sie direkt Kontakt auf, um Ihr Projekt zu besprechen.
Ähnliche Artikel
- Was versteht man unter einer WIG-Schweißnaht im statischen Nachweis?
- Welche Rolle spielt die Mittelspannung bei der Ermüdungsberechnung?
- Welche Rolle spielt die Oberflächengüte für die Ermüdungsfestigkeit?
- Wie werden anisotrope Werkstoffeigenschaften in der Simulation berücksichtigt?
- Was ist bei der Kombination aus mechanischer und thermischer Last zu beachten?