
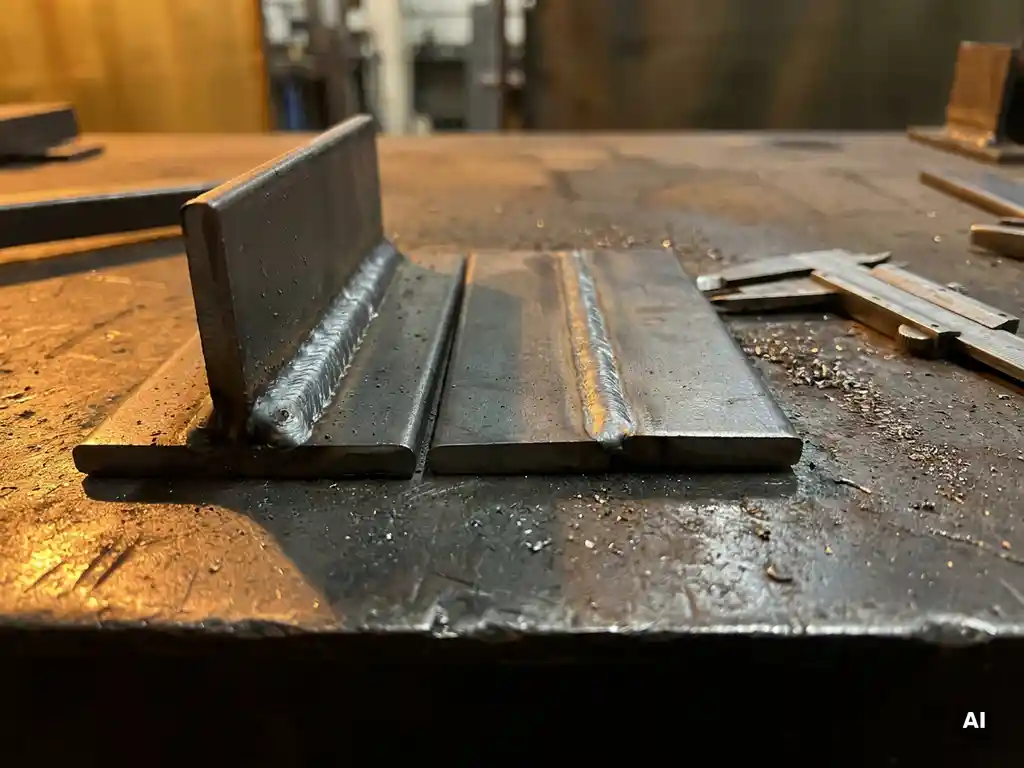
Die Kehlnaht und die Stumpfnaht unterscheiden sich rechnerisch grundlegend in der Art, wie Kräfte durch die Schweißverbindung übertragen werden und wie die maßgebende Querschnittsfläche für den Spannungsnachweis definiert wird. Bei der Kehlnaht gilt die Kehlnahtdicke (a-Maß) als rechnerische Größe, während bei der Stumpfnaht der volle Blechquerschnitt angesetzt werden kann. Die folgenden Abschnitte beleuchten die wichtigsten Unterschiede in Spannungsarten, Flächenermittlung, Normenbasis und konstruktiver Anwendung.
Welche Spannungsarten wirken jeweils auf Kehlnaht und Stumpfnaht?
Bei der Kehlnaht werden im Nahtquerschnitt drei Spannungskomponenten unterschieden: eine Normalspannung senkrecht zur Kehlnahtfläche, eine Schubspannung senkrecht zur Nahtachse und eine Schubspannung parallel zur Nahtachse. Die Berechnung erfolgt stets bezogen auf die Kehlnahtfläche, die durch das a-Maß und die Nahtlänge definiert ist. Bei der Stumpfnaht hingegen wirkt die Normalkraft direkt als Normalspannung über den vollen Schweißquerschnitt, was der Beanspruchung eines homogenen Bauteils entspricht.
Dieser Unterschied ist nicht nur formal, sondern hat praktische Konsequenzen für den Nachweis. Bei der Kehlnaht müssen alle drei Spannungskomponenten zu einer Vergleichsspannung kombiniert werden, bevor sie dem zulässigen Wert gegenübergestellt werden. Bei vollständig durchgeschweißten Stumpfnähten mit nachgewiesener Nahtgüte kann der Nachweis wie für das Grundmaterial geführt werden, sofern die Nahtqualität entsprechend geprüft ist. Torsions- und Biegebelastungen erzeugen in Kehlnähten zudem überlagerte Schubspannungsanteile, die sorgfältig vektoriell addiert werden müssen.
Wie wird die maßgebende Schweißnahtfläche bei beiden Nahtformen ermittelt?
Bei der Kehlnaht ist die maßgebende Fläche das Produkt aus dem theoretischen Kehlnahtmaß (a-Maß) und der wirksamen Nahtlänge. Das a-Maß entspricht der Höhe des gleichschenkligen Dreiecks, das dem Nahtquerschnitt einbeschrieben werden kann, und liegt typischerweise zwischen der 0,7-fachen Blechdicke und dem tatsächlichen Schenkellängenmaß. Bei der Stumpfnaht gilt der volle Blechquerschnitt, also Blechdicke multipliziert mit Nahtlänge, als rechnerische Fläche.
Für die Kehlnaht bedeutet das in der Praxis, dass selbst bei gleicher Nahtlänge und gleicher Blechdicke die rechnerische Fläche kleiner ist als bei einer Stumpfnaht. Das a-Maß darf nicht größer als 0,7-mal die kleinere Blechdicke angesetzt werden, wenn keine besonderen Nachweise vorliegen. Bei Stumpfnähten mit unvollständiger Durchschweißung oder ohne Nachweis der Nahtgüte wird dagegen nur ein reduzierter Querschnitt angesetzt, der der tatsächlichen Einschweißtiefe entspricht. Die genaue Flächenermittlung bildet die Grundlage für jeden belastbaren Spannungsnachweis in der Schweißnahtberechnung.
Welche Normen regeln die Berechnung von Kehlnähten und Stumpfnähten?
Die Berechnung von Kehlnähten und Stumpfnähten im Stahlbau wird in Deutschland primär durch DIN EN 1993-1-8 (Eurocode 3, Teil 1-8) geregelt. Diese Norm definiert das Nachweiskonzept für beide Nahtformen, legt die zulässigen Spannungen fest und beschreibt, wie Nahtgüteklassen in den Ermüdungsnachweis einfließen. Für den Maschinenbau gilt ergänzend in älteren Projekten DIN 18800 sowie die FKM-Richtlinie für den Festigkeitsnachweis unter schwingender Belastung.
Für Druckbehälter und Apparate gelten abweichende Regelwerke, etwa die AD 2000-Merkblätter oder die europäische Druckgeräterichtlinie mit den harmonisierten Normen der EN 13445-Reihe. Im Kranbau ist DIN EN 13001-3-1 maßgebend. Welche Norm anzuwenden ist, richtet sich nach dem Anwendungsbereich des Bauteils und dem zugrunde liegenden Regelwerk des Auftraggebers oder der zuständigen Prüfbehörde. Wer Nachweise nach mehreren Regelwerken führen muss, sollte die unterschiedlichen Sicherheitskonzepte und Teilsicherheitsbeiwerte sorgfältig auseinanderhalten, da sie zu unterschiedlichen Ergebnissen führen können.
Warum liefern Kehlnähte bei gleicher Nahtlänge geringere Tragfähigkeit als Stumpfnähte?
Kehlnähte liefern bei gleicher Nahtlänge eine geringere Tragfähigkeit als Stumpfnähte, weil ihre rechnerische Querschnittsfläche systematisch kleiner ist. Das a-Maß der Kehlnaht beträgt in der Regel weniger als die volle Blechdicke, während die Stumpfnaht den kompletten Blechquerschnitt aktiviert. Dieser geometrische Unterschied führt unmittelbar zu höheren Spannungen im Nahtquerschnitt bei gleicher aufgebrachter Last.
Hinzu kommt, dass Kehlnähte die Kraft nicht auf direktem Weg übertragen, sondern über eine Umlenkung im Nahtquerschnitt. Diese Kraftumlenkung erzeugt zusätzliche Spannungskomponenten, die im Nachweis berücksichtigt werden müssen und den Ausnutzungsgrad erhöhen. Bei der Stumpfnaht mit vollständiger Durchschweißung verläuft die Kraft geradlinig durch den Querschnitt, was einer effizienteren Kraftübertragung entspricht. Für Konstrukteure bedeutet das: Wer mit Kehlnähten die gleiche Tragfähigkeit wie mit einer Stumpfnaht erreichen will, muss entweder die Nahtlänge vergrößern, mehrere Nähte anordnen oder auf ein größeres a-Maß zurückgreifen.
Wann sollte man in der Konstruktion eine Stumpfnaht statt einer Kehlnaht wählen?
Eine Stumpfnaht ist dann vorzuziehen, wenn hohe Kräfte auf engem Raum übertragen werden müssen, wenn die Verbindung unter dynamischer oder wechselnder Belastung steht oder wenn der Kraftfluss möglichst ohne Umlenkung durch die Verbindung geführt werden soll. Vollständig durchgeschweißte Stumpfnähte mit geprüfter Nahtqualität erreichen die Festigkeit des Grundwerkstoffs und sind damit die leistungsfähigste Form der Schweißverbindung.
Kehlnähte sind dagegen wirtschaftlicher herzustellen, weil keine Nahtvorbereitung (Anfasen) erforderlich ist und sie nur von einer Seite zugänglich sein müssen. Sie eignen sich gut für statisch belastete Verbindungen mit ausreichend Platz für die notwendige Nahtlänge sowie für T-Stoß-Verbindungen, bei denen eine vollständige Durchschweißung fertigungstechnisch schwer zu realisieren ist. Die Entscheidung zwischen beiden Nahtformen sollte immer auf Basis einer vollständigen Schweißnahtberechnung getroffen werden, nicht allein nach fertigungstechnischen Gesichtspunkten. Besonders bei dynamisch beanspruchten Schweißverbindungen kann die Wahl der Nahtform den Unterschied zwischen ausreichender und unzureichender Ermüdungsfestigkeit ausmachen.
Wie beeinflusst die Nahtgeometrie die Kerbwirkung und Ermüdungsfestigkeit?
Die Nahtgeometrie hat einen direkten Einfluss auf die Kerbwirkung und damit auf die Ermüdungsfestigkeit einer Schweißverbindung. Kehlnähte erzeugen an ihren Nahtübergängen zum Grundmaterial geometrische Kerben, die unter schwingender Belastung als Ausgangspunkte für Ermüdungsrisse wirken. Der Kerbradius am Nahtübergang, der Nahteinbrandwinkel und die Oberflächenqualität der Naht bestimmen, wie stark die Spannung lokal erhöht wird.
Stumpfnähte schneiden bei der Ermüdungsfestigkeit grundsätzlich besser ab als Kehlnähte, wenn sie vollständig durchgeschweißt und geprüft sind. Der Nahtübergang einer Stumpfnaht lässt sich durch Nachbehandlung (Schleifen, Hämmern, Nadeln) so gestalten, dass die Kerbwirkung deutlich reduziert wird. Bei Kehlnähten ist diese Nachbehandlung schwieriger, weil der Nahtübergang geometrisch ungünstiger liegt. In der normativen Ermüdungsbewertung nach DIN EN 1993-1-9 werden Schweißnahtdetails deshalb in Kerbfallklassen eingeteilt, wobei Kehlnähte systematisch niedrigere Kerbfallklassen erhalten als vergleichbare Stumpfnähte.
Für die Konstruktion bedeutet das: Wenn ein Bauteil unter schwingender Belastung steht und eine lange Lebensdauer gefordert wird, sollte die Nahtgeometrie nicht allein nach statischen Gesichtspunkten gewählt werden. Eine FEM-gestützte Spannungsanalyse kann lokale Spannungsüberhöhungen an Nahtübergängen sichtbar machen und so die Grundlage für eine gezielte konstruktive Verbesserung liefern, bevor das Bauteil gefertigt wird.
Wie CE-SYS Engineering bei der Schweißnahtberechnung unterstützt
Die Wahl zwischen Kehlnaht und Stumpfnaht sowie der zugehörige Spannungsnachweis sind keine rein akademischen Fragen. Sie entscheiden darüber, ob eine Konstruktion die geforderte Lebensdauer erreicht und die Anforderungen des anwendbaren Regelwerks erfüllt. CE-SYS Engineering unterstützt technische Projektleiter und Konstrukteure bei genau dieser Aufgabe:
- Analytische und FEM-gestützte Schweißnahtberechnung nach DIN EN 1993-1-8, FKM-Richtlinie, AD 2000 und weiteren Regelwerken
- Ermüdungsnachweise mit Kerbfallbewertung für dynamisch beanspruchte Schweißverbindungen
- Identifikation von Schwachstellen in bestehenden Konstruktionen und Ableitung konkreter konstruktiver Optimierungen
- Spannungsanalysen für Sonderfälle wie Behälter mit großen Ausschnitten, komplexe Knotenverbindungen oder mehrachsige Beanspruchungszustände
- Begleitung von Nachweisführungen gegenüber Prüfbehörden und Sachverständigen
Wenn Sie für Ihr Projekt eine belastbare Schweißnahtberechnung benötigen, nehmen Sie Kontakt auf und schildern Sie Ihre Aufgabenstellung direkt.