
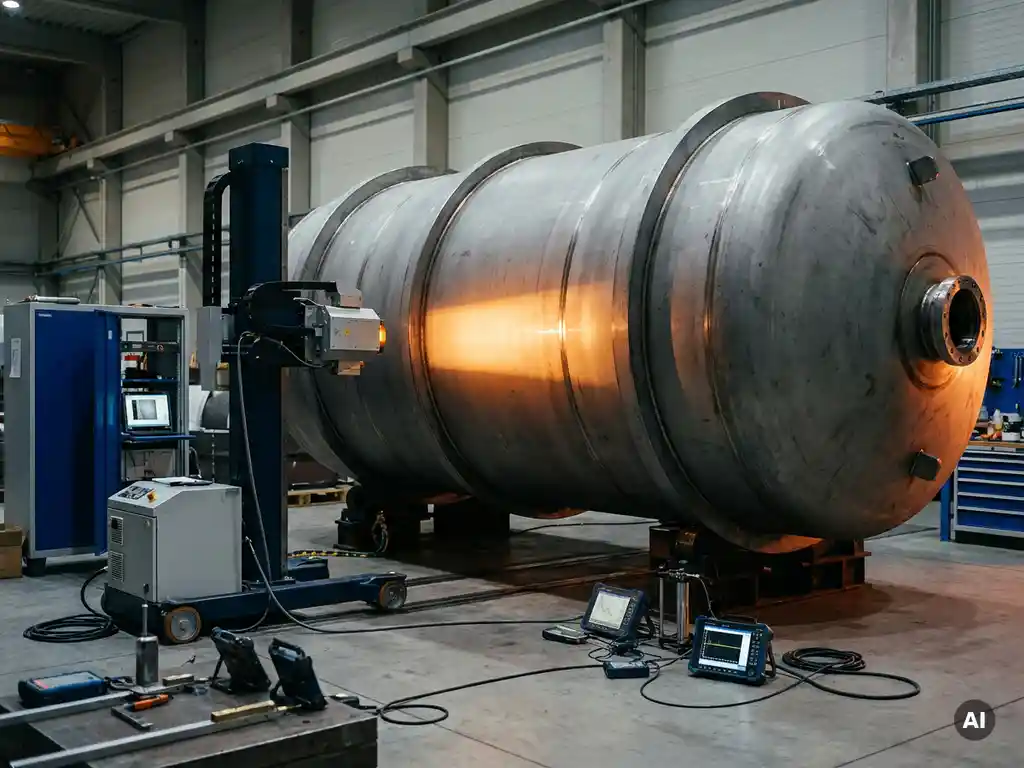
Die Röntgenprüfung bei Druckbehältern ist ein zerstörungsfreies Prüfverfahren, bei dem Röntgenstrahlen durch das Bauteil geleitet werden, um innere Fehler sichtbar zu machen, ohne das Material zu beschädigen. Das Verfahren wird vor allem zur Kontrolle von Schweißnähten eingesetzt und ist in vielen Bereichen der Druckbehältertechnik gesetzlich vorgeschrieben oder normativ gefordert. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Ablauf, Normen, Pflichten und Alternativen.
Welche Fehler erkennt die Röntgenprüfung bei Druckbehältern?
Die Röntgenprüfung bei Druckbehältern erkennt volumetrische Fehler im Inneren von Schweißnähten und Grundmaterial, die von außen nicht sichtbar sind. Typische Befunde sind Poren, Schlackeneinschlüsse, Bindefehler, Risse und Lunker. Das Verfahren liefert ein zweidimensionales Bild, das die Lage, Größe und Form eines Fehlers dokumentiert.
Im Prüfalltag sind folgende Fehlertypen besonders relevant:
- Poren und Porennester, die durch Gaseinschlüsse beim Schweißen entstehen
- Schlacken- und Oxideinschlüsse aus unvollständig aufgeschmolzenem Schweißgut
- Bindefehler zwischen Grundwerkstoff und Schweißraupe
- Wurzel- und Kerbrisse, die sich entlang der Nahtflanken bilden
- Einbrandkerben und Nahtunregelmäßigkeiten an der Oberfläche
Flächige Fehler wie feine Risse senkrecht zur Strahlrichtung sind für die Röntgenprüfung schwieriger zu erfassen als für andere Verfahren. Die Empfindlichkeit hängt stark von der Ausrichtung des Fehlers zur Strahlenquelle ab. Deshalb wird die Röntgeninspektion bei komplexen Geometrien oft mit weiteren Prüfmethoden kombiniert.
Wie läuft eine Röntgenprüfung an Druckbehältern ab?
Eine Röntgenprüfung an Druckbehältern folgt einem standardisierten Ablauf: Strahlenquelle und Film oder Detektor werden beidseitig an der Schweißnaht positioniert, die Strahlung durchdringt das Material, und das entstehende Bild wird ausgewertet. Der gesamte Prozess gliedert sich in Vorbereitung, Bestrahlung und Befundung.
Im Einzelnen läuft die Prüfung so ab:
- Vorbereitung: Die Nahtoberfläche wird gereinigt, Prüfanweisungen werden festgelegt, und der Sperrbereich für ionisierende Strahlung wird eingerichtet.
- Positionierung: Strahlenquelle (Röntgenröhre oder Isotop wie Ir-192) und Bildempfänger werden gemäß Prüfanweisung ausgerichtet.
- Bestrahlung: Die Röntgenstrahlen durchdringen das Bauteil. Dichtere oder dickere Bereiche schwächen die Strahlung stärker ab, was zu Helligkeitsunterschieden im Bild führt.
- Bildgebung: Auf Film, Phosphorplatte oder digitalem Flächendetektor entsteht ein Abbild der inneren Struktur.
- Auswertung: Ein qualifizierter Prüfer bewertet das Bild nach den Akzeptanzkriterien der geltenden Norm.
Die Belichtungsparameter, Fokus-Film-Abstände und Bildgüte werden durch Bildgüteindikatoren (Drahtstege oder Lochblenden) kontrolliert und dokumentiert. Nur wenn die geforderte Bildgüte erreicht wird, gilt die Aufnahme als verwertbar.
Was sind die Normen und Vorschriften für die Röntgenprüfung?
Die Röntgenprüfung bei Druckbehältern richtet sich in Europa hauptsächlich nach der EN ISO 17636, die Technik, Bildgüte und Auswertung für die Durchstrahlungsprüfung von Schweißnähten regelt. Ergänzend gelten die Druckgeräterichtlinie 2014/68/EU sowie nationale Regelwerke wie die AD 2000-Merkblätter in Deutschland.
Relevante Normen im Überblick:
- EN ISO 17636-1 und -2: Durchstrahlungsprüfung von Schmelzschweißverbindungen, Teil 1 für Film, Teil 2 für digitale Detektoren
- EN ISO 10675: Akzeptanzkriterien für die Durchstrahlungsprüfung von Schweißnähten
- EN 13445: Harmonisierte Norm für unbefeuerte Druckbehälter, legt Prüfumfang und -klassen fest
- AD 2000-Merkblatt HP 5/3: Anforderungen an die zerstörungsfreie Prüfung nach deutschem Regelwerk
- ASME Section V und VIII: Maßgeblich für Druckbehälter nach amerikanischem Standard, häufig bei Exportprojekten relevant
Welche Norm gilt, hängt vom Einsatzland, dem Druckbehältertyp und dem vereinbarten Regelwerk ab. Bei internationalen Projekten müssen Prüfanweisungen oft mehrere Normensätze gleichzeitig erfüllen.
Wann ist die Röntgenprüfung bei Druckbehältern Pflicht?
Die Röntgenprüfung ist bei Druckbehältern dann vorgeschrieben, wenn die anwendbare Norm oder das Regelwerk eine volumetrische Prüfung der Schweißnähte fordert. Das ist typischerweise der Fall bei hohen Drücken, gefährlichen Medien, dickwandigen Bauteilen oder wenn die Prüfklasse der Norm eine vollständige Durchstrahlungsprüfung verlangt.
Konkret wird die Röntgeninspektion unter anderem in folgenden Situationen zur Pflicht:
- Druckbehälter der Kategorie III und IV nach Druckgeräterichtlinie, bei denen Stumpfnähte vollständig geprüft werden müssen
- Schweißnähte an Behältern für toxische oder entzündliche Medien
- Wanddicken, bei denen Oberflächenprüfverfahren keine ausreichende Prüftiefe erreichen
- Abnahmeprüfungen durch benannte Stellen (Notified Bodies), wenn das Regelwerk eine volumetrische Methode vorschreibt
In manchen Fällen kann die Röntgenprüfung durch die Ultraschallprüfung ersetzt werden, sofern ein gleichwertiger Nachweis der Prüfempfindlichkeit erbracht wird. Die Entscheidung liegt beim verantwortlichen Ingenieur und muss dokumentiert sein.
Was ist der Unterschied zwischen Röntgenprüfung und Ultraschallprüfung?
Der wesentliche Unterschied liegt im Prüfprinzip: Die Röntgenprüfung nutzt Strahlung und liefert ein Flächenbild der inneren Struktur, während die Ultraschallprüfung mit Schallwellen arbeitet und Fehler über Laufzeitunterschiede lokalisiert. Beide Verfahren gehören zur zerstörungsfreien Prüfung (ZfP), haben aber unterschiedliche Stärken.
Röntgenprüfung: Stärken und Grenzen
Die Röntgeninspektion dokumentiert Fehler bildlich und ist besonders gut geeignet, Volumenfehler wie Poren und Einschlüsse zu erkennen. Das Bild ist nachvollziehbar und archivierbar. Nachteilig sind der Strahlenschutz, der Sperrbereich während der Prüfung und die eingeschränkte Empfindlichkeit bei flächigen Rissen, die nicht parallel zur Strahlrichtung verlaufen.
Ultraschallprüfung: Stärken und Grenzen
Die Ultraschallprüfung eignet sich besonders für dickwandige Bauteile und für die Erkennung planarer Fehler wie Risse und Bindefehler. Sie erfordert keinen Sperrbereich, ist aber stärker von der Prüferkompetenz und der Bauteilgeometrie abhängig. Moderne Verfahren wie TOFD (Time of Flight Diffraction) oder Phased Array liefern hochauflösende Ergebnisse, die mit der Bildqualität der Röntgenprüfung vergleichbar sind.
In der Praxis schreiben viele Regelwerke beide Verfahren kombiniert vor, weil sie sich in ihrer Fehlererkennungsrate ergänzen.
Welche Qualifikationen brauchen Prüfer für die Röntgeninspektion?
Prüfer für die Röntgeninspektion an Druckbehältern müssen nach EN ISO 9712 oder einer gleichwertigen Norm zertifiziert sein, mindestens auf Stufe 2 für das Verfahren Durchstrahlungsprüfung (RT). Zusätzlich ist in Deutschland eine behördliche Genehmigung nach Strahlenschutzrecht erforderlich.
Die Zertifizierung nach EN ISO 9712 gliedert sich in drei Stufen:
- Stufe 1: Darf Prüfungen nach Anweisung durchführen, aber nicht selbst auswerten oder freigeben
- Stufe 2: Darf Prüfungen selbst planen, durchführen und auswerten sowie Prüfanweisungen erstellen
- Stufe 3: Verantwortlich für Prüfverfahren, Norminterpretation und Qualitätssicherung im Prüfbetrieb
Für den Strahlenschutz gilt das Strahlenschutzgesetz (StrlSchG) sowie die Strahlenschutzverordnung (StrlSchV). Prüfer benötigen einen gültigen Strahlenschutzpass und müssen regelmäßig dosimetrisch überwacht werden. Prüfbetriebe brauchen eine Genehmigung zur Anwendung ionisierender Strahlung, die von der zuständigen Behörde erteilt wird.
Wie CE-SYS Engineering die Bewertung von Druckbehältern unterstützt
Die Röntgenprüfung liefert Befunde, die anschließend ingenieurmäßig bewertet werden müssen. Ob ein festgestellter Fehler zulässig ist oder konstruktive Konsequenzen hat, lässt sich nicht allein aus dem Prüfbild ablesen. Hier setzt die Arbeit von CE-SYS Engineering an.
Das Ingenieurteam unterstützt technische Projektleiter bei der Druckbehälterprüfung durch:
- FEM-Berechnungen zur Bewertung von Schweißnahtfehlern und deren Auswirkung auf die Bauteilfestigkeit
- Spannungsnachweise und Verformungsanalysen nach europäischen und internationalen Regelwerken (EN 13445, AD 2000, ASME)
- FE-Berechnungen für Behälter mit großen Ausschnitten oder komplexen Lastfällen, bei denen analytische Methoden nicht ausreichen
- Dokumentation und Nachweisführung für Abnahmeprüfungen durch benannte Stellen
Wenn Prüfbefunde Fragen zur strukturellen Integrität aufwerfen oder ein Regelwerk eine rechnerische Absicherung verlangt, bietet CE-SYS Engineering die notwendige ingenieurtechnische Kompetenz für eine fundierte Bewertung. Nehmen Sie direkt Kontakt auf, um Ihr Projekt zu besprechen.
Ähnliche Artikel
- Wie wird eine Rohrleitung gegen Schwingungen ausgelegt?
- Welche Normen regeln die Bemessung von Schweißverbindungen im Stahlbau?
- Welche Rolle spielt die Oberflächengüte für die Ermüdungsfestigkeit?
- Welche Rolle spielt die Steifigkeit bei der Schwingungsauslegung?
- Wie unterscheidet sich eine Vorbemessung von einer detaillierten Nachweisführung?