
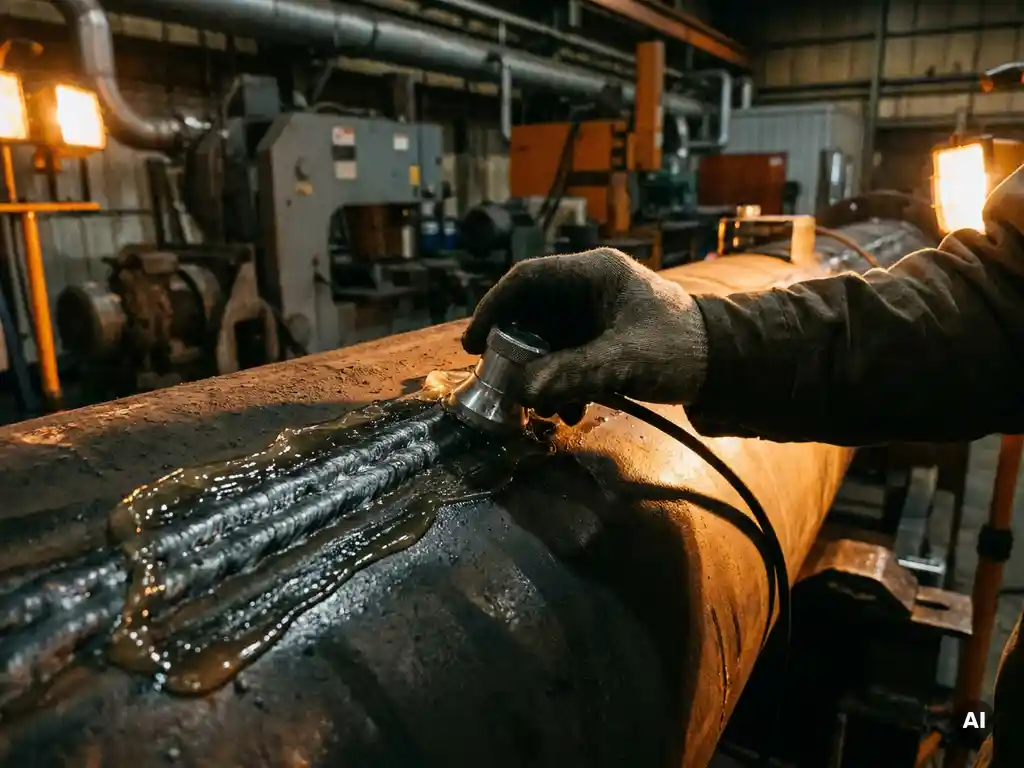
Die Ultraschallprüfung spielt bei Schweißverbindungen eine zentrale Rolle in der zerstörungsfreien Werkstoffprüfung. Sie ermöglicht es, innere Fehler wie Risse, Bindefehler oder Poren in Schweißnähten zu erkennen, ohne das Bauteil zu beschädigen. Besonders im Anlagen- und Maschinenbau ist sie ein unverzichtbares Werkzeug für die Qualitätssicherung und Sicherheitsbewertung. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um die Schweißnahtprüfung per Ultraschall.
Wie funktioniert die Ultraschallprüfung bei Schweißnähten?
Bei der Ultraschallprüfung von Schweißnähten werden hochfrequente Schallwellen (typischerweise zwischen 1 und 10 MHz) mithilfe eines Prüfkopfes in das Bauteil eingekoppelt. Trifft der Schall auf eine Ungänze, also einen Fehler oder eine Grenzfläche, wird er reflektiert. Das Gerät empfängt das Echo und wertet Laufzeit sowie Amplitude aus, um Position und Größe des Fehlers zu bestimmen.
Der Prüfkopf wird dabei in der Regel auf die Bauteiloberfläche neben der Schweißnaht aufgesetzt, da die Nahtoberfläche selbst oft zu rau ist. Ein Koppelmittel, häufig ein Gel oder Öl, sorgt für die akustische Verbindung zwischen Prüfkopf und Werkstück. Je nach Nahtgeometrie und Wanddicke kommen Winkelprüfköpfe zum Einsatz, die den Schall schräg in die Naht einleiten.
Moderne Verfahren wie Phased-Array-Ultraschall (PAUT) oder das TOFD-Verfahren (Time of Flight Diffraction) erlauben eine präzisere Abbildung und Dokumentation von Fehlern. Diese Techniken sind besonders bei dickwandigen Bauteilen oder komplexen Nahtgeometrien im Anlagenbau verbreitet.
Welche Fehlerarten in Schweißnähten kann die Ultraschallprüfung erkennen?
Die Ultraschallprüfung erkennt eine Vielzahl innerer Fehler in Schweißnähten zuverlässig. Dazu gehören Risse, Bindefehler (unvollständige Verschmelzung), Einschlüsse (Schlacke, Gase), Poren sowie Kerben und Einbrandkerben. Flächige Fehler wie Risse und Bindefehler sind besonders gut nachweisbar, da sie starke Echos erzeugen.
Voluminöse Fehler wie Poren und Gaseinschlüsse lassen sich ebenfalls detektieren, wobei sehr kleine Einzelporen unterhalb der Nachweisgrenze liegen können. Die Empfindlichkeit hängt von der verwendeten Prüffrequenz, dem Prüfkopftyp und der Wanddicke ab. Flächige Fehler senkrecht zur Schallrichtung liefern die stärksten Reflexionen und sind daher besonders sicher nachweisbar.
Oberflächennahe Fehler direkt unter der Nahtoberfläche können durch den sogenannten Totbereich des Prüfkopfes schwieriger zu erfassen sein. Hier ergänzen oft andere Verfahren wie die Magnetpulverprüfung oder die Eindringprüfung die Ultraschallprüfung sinnvoll.
Was sind die Unterschiede zwischen Ultraschallprüfung und Röntgenprüfung?
Der wesentliche Unterschied liegt in der physikalischen Grundlage: Die Ultraschallprüfung arbeitet mit Schallwellen, die Röntgenprüfung mit ionisierender Strahlung. Beide Verfahren sind zerstörungsfrei, unterscheiden sich aber deutlich in ihren Stärken, ihrem Aufwand und ihren Einsatzbedingungen.
Stärken der Ultraschallprüfung
Ultraschall ist besonders sensitiv gegenüber flächigen Fehlern wie Rissen und Bindefehlern. Das Verfahren liefert sofortige Ergebnisse vor Ort, erfordert keinen Strahlenschutz und ist auch an schwer zugänglichen Stellen einsetzbar. Dickwandige Bauteile lassen sich mit Ultraschall gut prüfen, was bei der Röntgenprüfung mit zunehmendem Querschnitt aufwendiger wird.
Stärken der Röntgenprüfung
Die Röntgenprüfung liefert ein dauerhaftes Abbild der Naht auf dem Röntgenfilm oder Detektor und ist besonders gut geeignet, voluminöse Fehler wie Poren, Schlackeeinschlüsse und Hohlräume sichtbar zu machen. Sie bietet eine gute Übersicht über die gesamte Nahtlänge und ist bei der Dokumentation gegenüber Dritten oft leichter zu interpretieren. Allerdings erfordert sie Strahlenschutzmaßnahmen und ist in der Regel aufwendiger in der Vorbereitung.
In der Praxis werden beide Verfahren häufig kombiniert, um die Nachteile des jeweils anderen auszugleichen. Welches Verfahren vorgeschrieben ist, hängt von der Norm, dem Werkstoff und der Bauteilgeometrie ab.
Wann ist die Ultraschallprüfung nach Norm vorgeschrieben?
Die Ultraschallprüfung ist in zahlreichen Normen und Regelwerken als Pflichtprüfung für Schweißnähte festgelegt. Maßgeblich sind unter anderem EN ISO 17640 für die manuelle Ultraschallprüfung von Schmelzschweißnähten, EN ISO 13588 für Phased-Array-Ultraschall sowie die AD 2000-Merkblätter und die ASME-Codes für den Druckbehälter- und Anlagenbau.
Die Prüfpflicht hängt von mehreren Faktoren ab: der Werkstoffgruppe, der Wanddicke, der Nahtgüte (Bewertungsgruppe nach EN ISO 5817) und dem Verwendungszweck des Bauteils. Drucktragende Bauteile, sicherheitsrelevante Strukturen und Schweißnähte in Druckbehältern nach der Druckgeräterichtlinie (DGRL) unterliegen in der Regel strengen Prüfanforderungen.
Für Anlagenplaner ist es wichtig, die zutreffenden Normen bereits in der Planungsphase zu berücksichtigen, da die Prüfanforderungen Einfluss auf Nahtdesign, Zugänglichkeit und Fertigungsplanung haben. Fehlende Prüfbarkeit einer Naht kann im Nachhinein erheblichen Mehraufwand erzeugen.
Welche Grenzen hat die Ultraschallprüfung bei Schweißverbindungen?
Die Ultraschallprüfung bei Schweißverbindungen stößt an Grenzen, wenn Bauteile sehr dünn sind (unter etwa 8 mm Wanddicke), die Nahtoberfläche stark uneben ist oder der Werkstoff eine ungünstige Schallstruktur aufweist. Austenitische Stähle und Gussmaterialien mit grobkörnigem Gefüge streuen den Schall stark, was die Prüfbarkeit erheblich einschränken kann.
Auch die Orientierung von Fehlern spielt eine Rolle: Fehler, die parallel zur Schallrichtung verlaufen, reflektieren kaum und können übersehen werden. Deshalb ist die Wahl des richtigen Einschallwinkels und die Prüfung aus mehreren Richtungen entscheidend für eine vollständige Erfassung.
Die Interpretation der Prüfergebnisse setzt qualifiziertes Personal voraus. Fehldeutungen können sowohl zu ungerechtfertigten Reparaturen als auch zu übersehenen Defekten führen. Die Qualifikation der Prüfer nach EN ISO 9712 ist daher nicht nur empfehlenswert, sondern in vielen Regelwerken vorgeschrieben.
Wie wird die Ultraschallprüfung im Anlagenbau eingesetzt?
Im Anlagenbau ist die Ultraschallprüfung fester Bestandteil der Fertigungs- und Instandhaltungsprüfung. Sie kommt sowohl bei der Erstprüfung neu gefertigter Schweißnähte als auch bei wiederkehrenden Prüfungen in Betrieb befindlicher Anlagen zum Einsatz, um Rissfortschritt oder Korrosion frühzeitig zu erkennen.
Typische Anwendungsfelder sind Druckbehälter, Rohrleitungssysteme, Reaktoren, Wärmetauscher und tragende Stahlkonstruktionen. Besonders bei dickwandigen Bauteilen, wie sie im Kraftwerks- oder Chemieanlagenbau vorkommen, ist Ultraschall das bevorzugte Verfahren, da Röntgenprüfungen bei großen Wanddicken technisch und logistisch aufwendig werden.
Für Projektleiter in der Anlagenplanung ist die frühzeitige Berücksichtigung der Prüfbarkeit von Schweißnähten entscheidend. Zugänglichkeit für den Prüfkopf, ausreichende Vorlaufstrecken und die Auswahl prüfgerechter Nahtgeometrien sollten bereits in der Konstruktionsphase einbezogen werden. Eine enge Abstimmung zwischen Konstruktion, Fertigung und Prüftechnik vermeidet spätere Komplikationen und sichert die Konformität mit den geltenden Regelwerken.
Wie CE-SYS Engineering die Bewertung von Schweißverbindungen unterstützt
Die Ultraschallprüfung liefert den Befund, doch für die Bewertung eines Fehlers braucht es mehr: eine fundierte Einschätzung, ob eine erkannte Ungänze die strukturelle Integrität eines Bauteils tatsächlich gefährdet. Genau hier setzt die ingenieurmäßige Berechnung an.
CE-SYS Engineering unterstützt Unternehmen im Anlagen- und Maschinenbau dabei, Prüfbefunde aus der Schweißnahtinspektion in einen belastbaren technischen Kontext einzuordnen. Das Leistungsangebot umfasst:
- Spannungsanalysen und Festigkeitsnachweise für schweißtechnisch gefertigte Bauteile nach europäischen und internationalen Regelwerken
- FEM-Berechnungen zur Bewertung von Kerbwirkungen und lokalen Spannungskonzentrationen im Bereich von Schweißnähten
- Verformungs- und Rissfortschrittsanalysen zur Unterstützung von Restlebensdauerbetrachtungen
- Nachweisführung für Druckbehälter mit komplexen Geometrien, auch bei Bauteilen mit großen Ausschnitten
Wenn Prüfbefunde eine vertiefte strukturmechanische Einschätzung erfordern, bietet CE-SYS Engineering die Grundlage für eine sachgerechte Entscheidung, ob Reparatur, Beobachtung oder Freigabe die richtige Maßnahme ist. Jetzt Kontakt aufnehmen und gemeinsam die nächsten Schritte klären.
Ähnliche Artikel
- Was versteht man unter einer Rohrleitungsisometrie?
- Welche Rolle spielt die Zugänglichkeit bei der Auslegung von Anlagenpodesten?
- Welche Werkstoffkennwerte sind für eine FEM-Berechnung notwendig?
- Welche Rolle spielt die Dämpfung bei der Simulation von Schwingungen?
- Wie beeinflussen Thermospannungen die Auslegung eines Bauteils?