
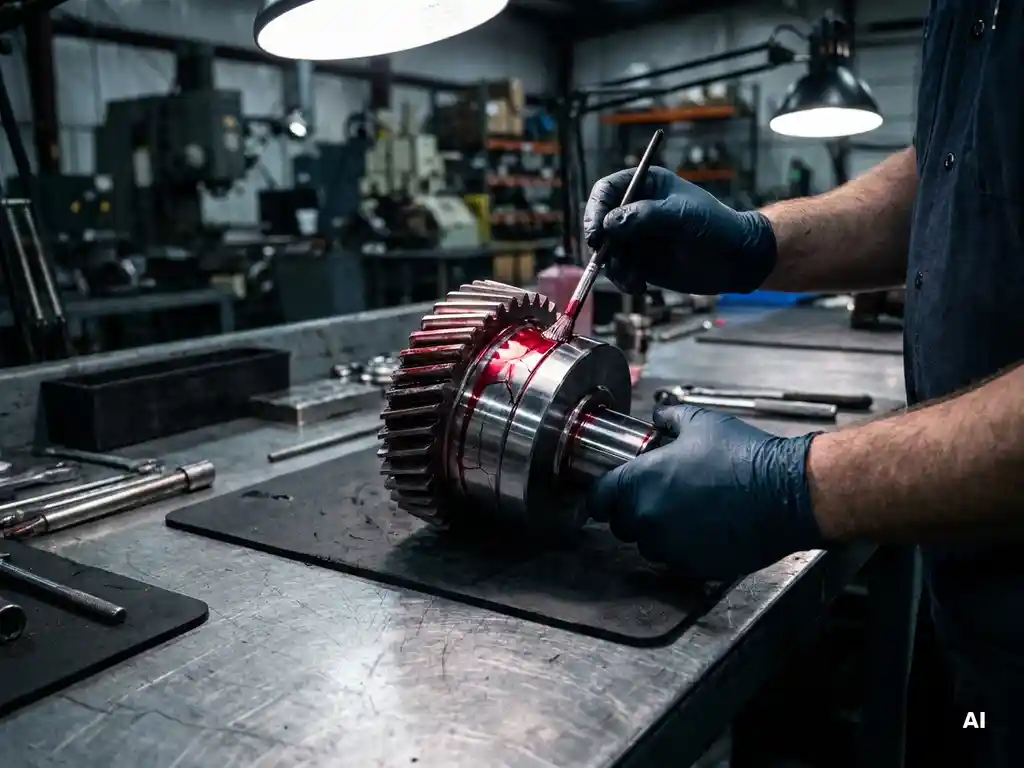
Die Farbeindringprüfung ist ein zerstörungsfreies Prüfverfahren zur Erkennung von Oberflächenfehlern wie Rissen, Poren oder Bindefehlern an Bauteilen. Ein farbiger oder fluoreszierender Eindringwerkstoff wird auf die Bauteiloberfläche aufgetragen und dringt durch Kapillarwirkung in offene Fehlstellen ein. Nach dem Entfernen des überschüssigen Mittels macht ein Entwickler die Fehler sichtbar. Das Verfahren eignet sich für nahezu alle nicht porösen Werkstoffe und ist in der industriellen Qualitätssicherung weit verbreitet. Die folgenden Abschnitte beleuchten die wichtigsten Fragen rund um Methodik, Anwendungsgebiete und Normen.
Wie funktioniert das Farbeindringverfahren im Detail?
Das Farbeindringverfahren nutzt die Kapillarwirkung, um farbige oder fluoreszierende Eindringmittel in feine Oberflächenöffnungen zu transportieren. Nach einer definierten Eindringzeit wird das überschüssige Mittel von der Oberfläche entfernt, ohne die in Fehlstellen eingedrungene Substanz herauszulösen. Ein anschließend aufgetragener Entwickler saugt das Eindringmittel aus den Fehlern heraus und macht sie als farbige Anzeige sichtbar.
Der Prüfablauf folgt einer klar geregelten Abfolge von Schritten:
- Vorreinigung: Die Bauteiloberfläche wird gründlich gereinigt, um Öle, Lacke oder andere Kontaminationen zu entfernen, die Fehlstellen verschließen könnten.
- Auftragen des Eindringmittels: Das Penetrant wird durch Sprühen, Tauchen oder Pinseln aufgetragen und verbleibt für eine festgelegte Eindringzeit auf der Oberfläche.
- Zwischenreinigung: Überschüssiges Eindringmittel wird von der Oberfläche entfernt, ohne das in Fehlern gebundene Mittel auszuspülen.
- Auftragen des Entwicklers: Ein weißer Entwickler wird aufgetragen und saugt das Eindringmittel aus offenen Fehlstellen heraus, wodurch ein farbiger Kontrast entsteht.
- Bewertung und Dokumentation: Der Prüfer bewertet die Anzeigen visuell und dokumentiert Lage, Ausdehnung und Art der Befunde.
- Nachreinigung: Das Bauteil wird von Prüfmittelrückständen befreit.
Die Qualität des Ergebnisses hängt stark von der Sorgfalt bei der Vorreinigung und der Einhaltung der Eindringzeit ab. Zu kurze Eindringzeiten führen zu schwachen oder fehlenden Anzeigen, während eine unvollständige Zwischenreinigung Scheinanzeigen erzeugen kann.
Welche Fehlerarten kann die Farbeindringprüfung aufdecken?
Die Eindringprüfung erkennt ausschließlich Fehler, die zur Bauteiloberfläche hin offen sind. Dazu zählen Risse, Kaltschweißstellen, Poren, Bindefehler, Schmiede- und Walzfalten sowie Schrumpfrisse. Geschlossene Volumendefekte wie Einschlüsse oder Lunker im Bauteilinneren sind mit diesem Verfahren nicht nachweisbar.
Typische Fehlerbilder, die in der Praxis mit der Eindringprüfung aufgedeckt werden, sind:
- Ermüdungsrisse an hochbelasteten Bauteilen nach zyklischer Beanspruchung
- Schweißnahtfehler wie Heißrisse, Endkraterrisse oder Bindefehler an der Schmelzlinie
- Schmiedefehler wie Überlappungen oder Falten an Umformteilen
- Schleifbrand und Schleifanrisse an gehärteten Oberflächen
- Gussdefekte wie Kaltschweißen oder Schrumpfporen an der Oberfläche
Entscheidend für die Nachweissicherheit ist, dass die Fehlstelle tatsächlich zur Oberfläche hin geöffnet ist. Fehler, die durch Bearbeitung oder Verformung mechanisch verschlossen wurden, können der Prüfung entgehen. Deshalb wird die Farbeindringprüfung in der Praxis häufig mit anderen zerstörungsfreien Verfahren kombiniert, wenn ein vollständiges Bild des Bauteilzustands gefordert ist.
Für welche Werkstoffe und Bauteile ist die Eindringprüfung geeignet?
Die Eindringprüfung ist für alle nicht porösen, saugfähigkeitsarmen Werkstoffe geeignet, deren Oberfläche das Eindringmittel nicht aufnimmt. Das umfasst Metalle wie Stahl, Aluminium, Titan, Kupfer und Nickellegierungen, aber auch Glas, Keramik und bestimmte Kunststoffe. Poröse Materialien wie unbehandelte Gusseisensorten oder Sinterbauteile sind für dieses Verfahren ungeeignet.
In der Praxis findet die Oberflächenprüfung Anwendung bei einer breiten Palette von Bauteilen:
- Schweißkonstruktionen im Behälter- und Apparatebau
- Schmiedeteile und Gesenkschmiedestücke in der Luft- und Raumfahrt
- Gussteile aus Stahl- und Aluminiumlegierungen
- Turbinenschaufeln und Triebwerkskomponenten
- Druckbehälter und Rohrleitungssysteme
- Medizinische Implantate und chirurgische Instrumente
Ein praktischer Vorteil des Verfahrens ist seine Flexibilität: Es lässt sich sowohl in der Werkstatt als auch unter Feldbedingungen einsetzen, da der Geräteaufwand vergleichsweise gering ist. Bauteilgröße und -geometrie spielen eine untergeordnete Rolle, solange die Oberfläche zugänglich ist.
Was sind die Unterschiede zwischen Farb- und Fluoreszenzverfahren?
Der wesentliche Unterschied liegt in der Art des Eindringmittels und der Beleuchtung bei der Auswertung. Beim Farbverfahren (auch Rot-Weiß-Verfahren genannt) wird ein roter Farbstoff eingesetzt, der sich auf dem weißen Entwickler als farbiger Kontrast abzeichnet und unter Tageslicht oder normalem Kunstlicht ausgewertet wird. Beim Fluoreszenzverfahren enthält das Eindringmittel einen fluoreszierenden Farbstoff, der unter UV-Licht (Schwarzlicht) hell aufleuchtet.
Farbverfahren
Das Farbverfahren ist einfach in der Handhabung und erfordert keine spezielle Beleuchtungsausrüstung. Es eignet sich gut für Feldprüfungen und Situationen, in denen keine Verdunkelung möglich ist. Die Nachweisempfindlichkeit ist jedoch geringer als beim Fluoreszenzverfahren, da der visuelle Kontrast zwischen rotem Eindringmittel und weißem Entwickler begrenzt ist.
Fluoreszenzverfahren
Das Fluoreszenzverfahren bietet eine deutlich höhere Nachweisempfindlichkeit, da fluoreszierende Anzeigen unter UV-Licht in abgedunkelter Umgebung sehr hell erscheinen und selbst feinste Fehlstellen erkennbar werden. Es wird bevorzugt eingesetzt, wenn hohe Sicherheitsanforderungen gelten, etwa in der Luft- und Raumfahrt oder bei sicherheitsrelevanten Druckbehälterprüfungen. Der Nachteil ist der höhere Aufwand durch die erforderliche Verdunkelung und UV-Lichtquelle.
Die Wahl zwischen beiden Varianten richtet sich nach den geforderten Empfindlichkeitsstufen gemäß Norm, den Umgebungsbedingungen und dem wirtschaftlichen Aufwand der Prüfung.
Wie unterscheidet sich die Farbeindringprüfung von anderen ZfP-Verfahren?
Die Farbeindringprüfung ist auf offene Oberflächenfehler beschränkt und liefert keine Informationen über Tiefenlage oder Volumendefekte. Gegenüber anderen Verfahren der zerstörungsfreien Prüfung hat sie klare Stärken und Grenzen, die ihre Anwendung bestimmen.
Im Vergleich zu anderen gängigen ZfP-Verfahren zeigen sich folgende Unterschiede:
- Magnetpulverprüfung (MT): Ebenfalls auf Oberflächenfehler ausgerichtet, aber auf ferromagnetische Werkstoffe beschränkt. Die Eindringprüfung ist werkstoffunabhängiger und auch für nichtmagnetische Materialien geeignet.
- Ultraschallprüfung (UT): Erkennt Volumen- und Oberflächenfehler, erfordert aber geschultes Personal und ist bei komplexen Geometrien aufwendiger. Die Eindringprüfung ist einfacher anzuwenden und kostengünstiger für reine Oberflächenprüfungen.
- Röntgenprüfung (RT): Visualisiert Volumendefekte wie Poren und Einschlüsse, erfordert jedoch erheblichen Strahlenschutzaufwand. Für Oberflächenrisse ist die Eindringprüfung empfindlicher und praktikabler.
- Wirbelstromprüfung (ET): Kann ebenfalls oberflächennahe Fehler erkennen, ist aber auf elektrisch leitfähige Werkstoffe begrenzt und in der Auswertung komplexer.
Die Farbeindringprüfung wird in der Praxis oft als ergänzendes Verfahren eingesetzt, wenn nach einer mechanischen Bearbeitung oder nach Schweißarbeiten eine schnelle Oberflächenkontrolle gefordert ist. Für eine vollständige Bauteilbewertung, die auch innere Strukturen berücksichtigt, werden Verfahren wie Ultraschall oder Röntgen hinzugezogen.
Welche Normen und Qualifikationen gelten für die Eindringprüfung?
Die Eindringprüfung ist durch internationale und europäische Normen geregelt, die Prüfmittel, Verfahren, Empfindlichkeitsstufen und die Qualifikation des Prüfpersonals festlegen. Die zentrale europäische Norm ist EN ISO 3452, die das Verfahren in mehreren Teilen beschreibt. Für die Qualifikation des Prüfpersonals gilt EN ISO 9712.
Weitere relevante Regelwerke je nach Anwendungsbereich sind:
- EN ISO 3452-1: Allgemeine Grundsätze der Eindringprüfung
- EN ISO 3452-2 bis -6: Prüfung von Eindringmitteln, Referenzblöcken und Prüfbedingungen
- ASME Section V: Für Druckbehälter und Rohrleitungen nach amerikanischem Regelwerk
- EN 13018: Allgemeine Grundsätze der visuellen Prüfung, die häufig in Verbindung mit der Eindringprüfung angewendet wird
Prüfpersonal muss nach EN ISO 9712 in einer der drei Qualifikationsstufen zertifiziert sein. Stufe 1 berechtigt zur Durchführung der Prüfung nach vorgegebenen Anweisungen, Stufe 2 zur selbstständigen Auswahl und Anwendung des Verfahrens sowie zur Bewertung der Ergebnisse, und Stufe 3 zur Festlegung von Prüfanweisungen und zur Aufsicht über das Prüfsystem. In sicherheitsrelevanten Bereichen wie Luftfahrt, Kerntechnik oder Druckbehälterbau ist der Nachweis einer gültigen Zertifizierung verpflichtend.
Wie CE-SYS Engineering strukturelle Schwachstellen frühzeitig erkennt
Die Farbeindringprüfung liefert wertvolle Informationen über den Oberflächenzustand eines Bauteils. Doch für eine vollständige Bewertung des strukturellen Verhaltens unter Betriebslasten reicht die Oberflächenprüfung allein oft nicht aus. Genau hier setzt die Arbeit von CE-SYS Engineering an.
Als Spezialist für Berechnung und Simulation unterstützt CE-SYS Engineering Unternehmen dabei, das mechanische Verhalten von Bauteilen und Konstruktionen rechnerisch zu bewerten, bevor Fehler in der Praxis auftreten. Das Leistungsangebot im Bereich FEM-Berechnung und Strukturanalyse umfasst:
- Spannungsanalysen zur Identifikation kritischer Bereiche mit erhöhtem Rissrisiko
- Festigkeitsnachweise nach europäischen und internationalen Regelwerken
- Verformungsanalysen und Beurteilung dynamischer Belastungszustände
- Bewertung von Schweißkonstruktionen und Druckbehältern mit großen Ausschnitten
Wer wissen möchte, an welchen Stellen eines Bauteils eine Eindringprüfung besonders sinnvoll ist oder wie Berechnungsergebnisse und Prüfbefunde zusammen interpretiert werden können, findet bei CE-SYS Engineering einen erfahrenen Ansprechpartner. Nehmen Sie direkt Kontakt auf und besprechen Sie Ihre konkrete Aufgabenstellung mit den Ingenieuren.
Ähnliche Artikel
- Wie werden internationale Normen bei Exportprojekten berücksichtigt?
- Was ist der Unterschied zwischen zerstörungsfreier und zerstörender Prüfung?
- Wie wird die Sprödbruchsicherheit eines Werkstoffs rechnerisch bewertet?
- Was ist bei der Simulation von Verbundwerkstoffen zu beachten?
- Warum wird FEM in der Bauteilentwicklung eingesetzt?